В июне 2026 года специалисты ООО «Маркинг» реализовали комплексную систему помарочного учёта алкогольной продукции на ОАО «Климовичский ликеро-водочный завод»: от контроля ФСМ и идентификации каждой бутылки до агрегации коробов и паллет. Проект объединил программное обеспечение ProMark, машинное зрение, автоматическую отбраковку, специализированные конвейерные решения, а также печатающее и апплицирующее оборудование.
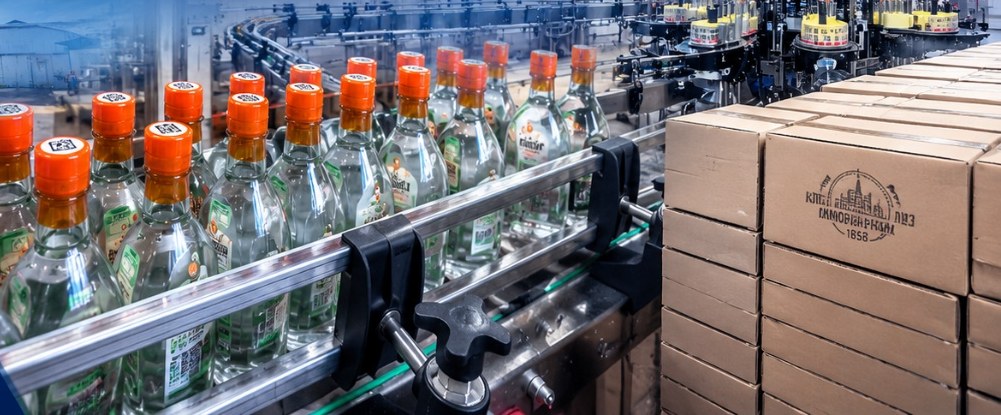
Работы велись параллельно с запуском новой итальянской линии розлива и упаковки Nelden Industry производительностью до 8 000 бутылок в час — систему помарочного учёта требовалось интегрировать в высокоскоростной технологический процесс без потери темпов производства.
Предприятие с историей с 1858 года
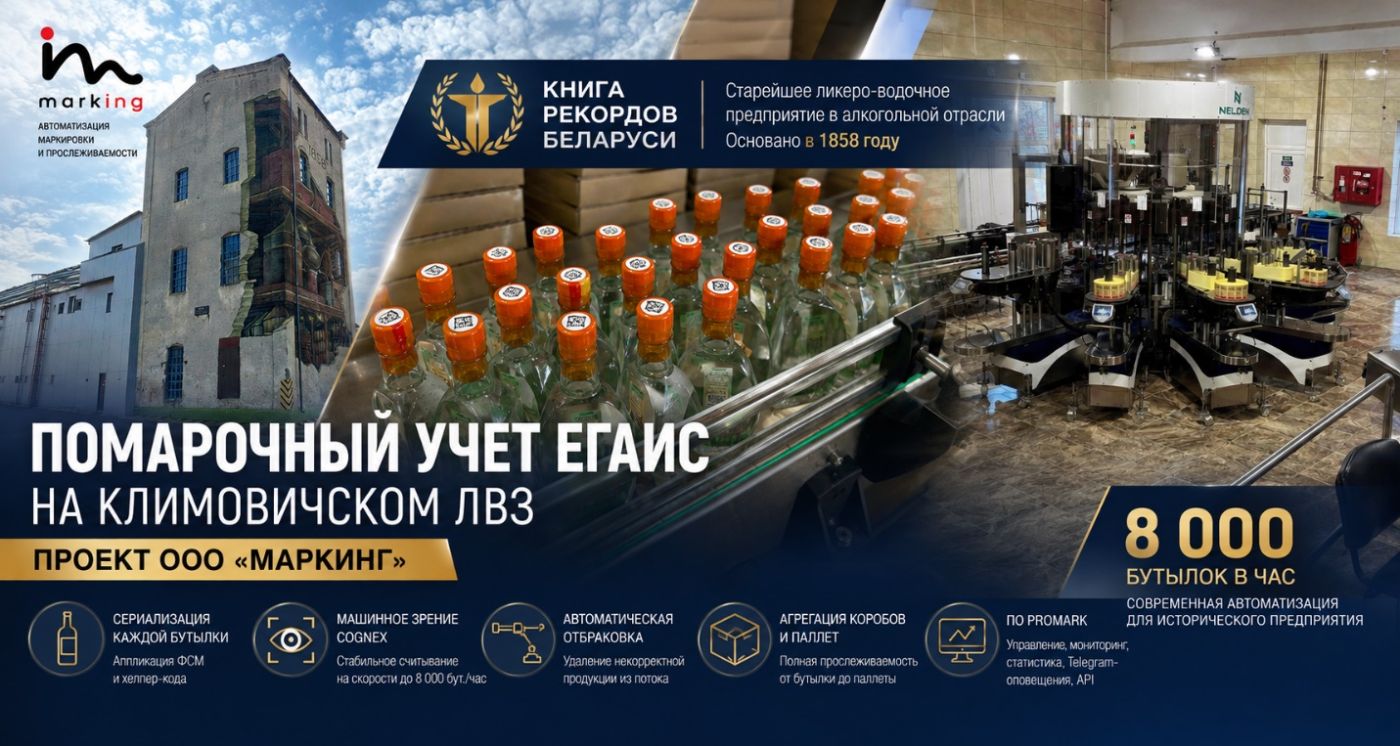
ОАО «Климовичский ликеро-водочный завод» — старейшее ликеро-водочное предприятие в алкогольной отрасли Республики Беларусь. Предприятие было основано в 1858 году, а 16 ноября 2024 года этот статус был официально зарегистрирован Книгой рекордов Беларуси.
Запись Книги рекордов Беларуси о Климовичском ЛВЗ
Более чем за полтора столетия предприятие прошло большой путь развития, и сегодня модернизация производства продолжается с использованием современного технологического оборудования. В рамках очередного этапа на предприятии была установлена новая итальянская линия розлива и упаковки Nelden Industry производительностью до 8 000 бутылок в час.
Одновременно с запуском нового оборудования требовалось организовать современную систему помарочного учёта продукции в соответствии с требованиями ЕГАИС. В качестве системного интегратора для реализации этой задачи было выбрано ООО «Маркинг».
Особенностью проекта стало то, что на предприятии уже имелся опыт эксплуатации системы помарочного учёта другого интегратора. Поэтому специалисты завода хорошо представляли особенности работы подобных комплексов и предъявляли повышенные требования к стабильности считывания кодов, качеству оборудования, удобству эксплуатации и надёжности всей системы.
 Проект «Маркинг» на Климовичском ЛВЗ: этапы системы помарочного учёта
Задача: помарочный учёт без снижения производительности линии
Основной задачей ООО «Маркинг» стало внедрение автоматизированной системы учёта, способной работать непосредственно в составе новой высокопроизводительной линии. Система должна была обеспечивать последовательное прохождение продукции через основные этапы учёта:
аппликация на бутылку ФСМ и стикера с хелпер-кодом → их проверка и идентификация → привязка хелпер-кодов к кодам ФСМ → отбраковка некорректной продукции → агрегация короба → агрегация паллеты → подготовка данных для ЕГАИС.
При этом оборудование помарочного учёта не должно становиться узким местом производственной линии производительностью до 8 000 бутылок в час. Предложенное ООО «Маркинг» решение предусматривает автоматизированный учёт ФСМ и единиц продукции, групповую агрегацию, нанесение этикеток на групповую упаковку и последующую агрегацию транспортной упаковки.
Идентификация каждой бутылки
Один из наиболее ответственных участков системы — работа непосредственно с каждой единицей продукции. На бутылку апплицируются ФСМ и стикер, содержащий вспомогательный хелпер-код. Далее система технического зрения выполняет их считывание, проверку и идентификацию, после чего осуществляется привязка хелпер-кода к соответствующей ФСМ.
Для машинного зрения в проекте используются автоматические считыватели Cognex. Система контролирует корректность прохождения предусмотренных проверок, а продукция, которая не соответствует заданным условиям, автоматически удаляется с производственного потока.
В состав этого участка входят промышленный панельный компьютер, система технического зрения, аппликатор этикетки, датчики, средства управления, конвейер с накопителем бутылок и пневматический отбраковщик.
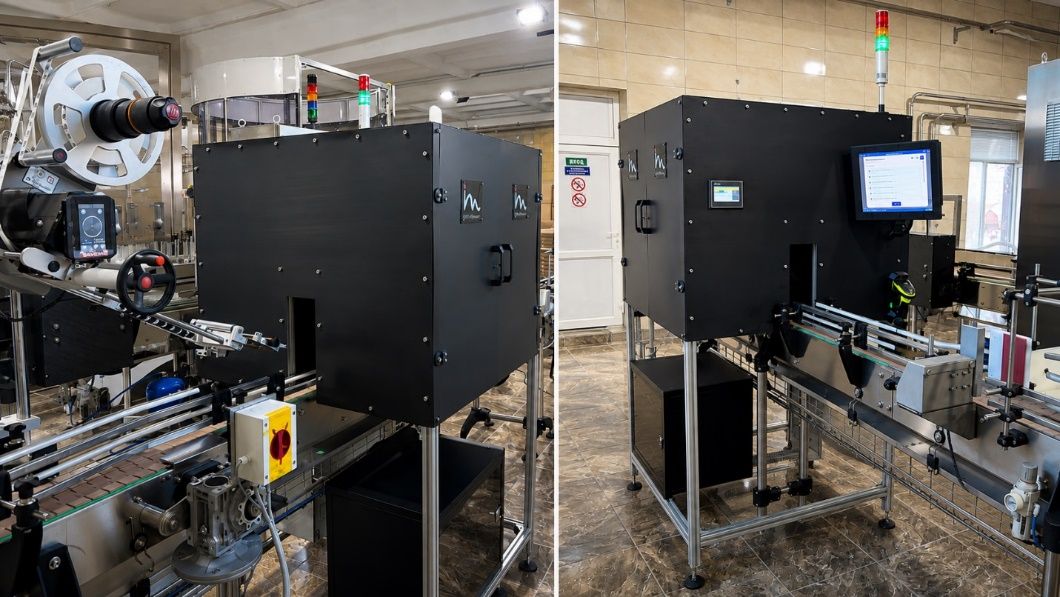 Участок идентификации бутылок: система технического зрения и аппликатор этикетки
Лайтбокс для стабильного считывания кодов
При высокой скорости производственной линии недостаточно просто установить камеры над конвейером. На качество считывания влияют внешнее освещение, блики от стекла, форма бутылки, положение марки относительно камер и другие факторы.
Поэтому специально для данного проекта специалисты ООО «Маркинг» изготовили лайтбокс для сериализации и кругового считывания кодов. Его задача — создать контролируемые и повторяемые условия освещения в зоне технического зрения, минимизировать влияние внешнего света и обеспечить максимально стабильное считывание кодов при непрерывном движении продукции. Для освещения зоны контроля в комплектации системы предусмотрены панорамные осветительные устройства.
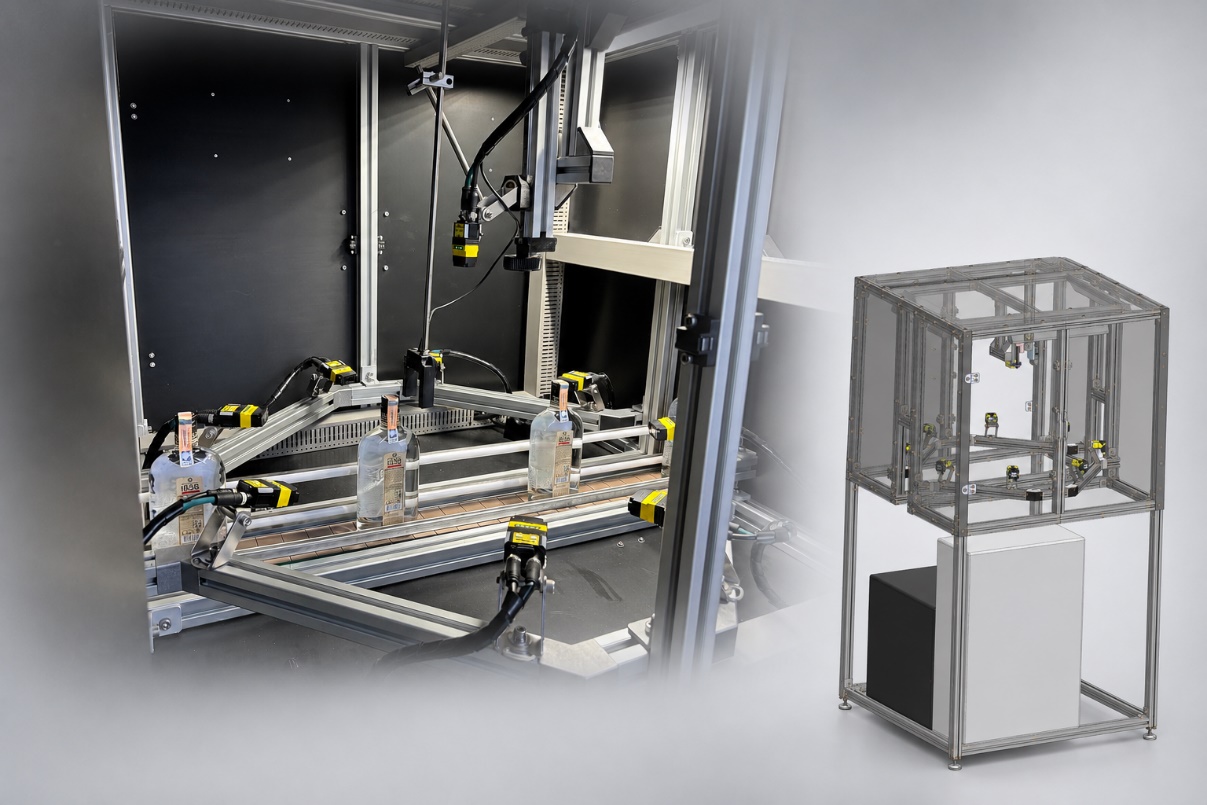 Лайтбокс для сериализации и кругового считывания кодов (фото и 3D-модель)
Автоматическая отбраковка продукции
Если система обнаруживает единицу продукции, которая не прошла какую-либо из многочисленных проверок, такая бутылка должна быть физически удалена из потока. Для этого была изготовлена конвейерная система с автоматическим пневматическим отбраковщиком.
При этом задача отбраковки не сводится к простому срабатыванию пневматического механизма после получения сигнала от системы технического зрения. Система управления должна правильно отслеживать положение конкретной бутылки на конвейере и обеспечить её удаление именно в момент прохождения зоны отбраковки. Это должно корректно работать и при изменении скорости производственной линии — во время разгона, замедления и работы на различных скоростях. Соответствующая логика управления отбраковкой предусмотрена программно-аппаратным комплексом.
Для проекта была разработана конструкция конвейера, объединяющая транспортирование продукции, участок автоматической отбраковки и накопление бутылок. Было соблюдено требование заказчика — минимальное внесение изменений в существующую конвейерную систему линии розлива.
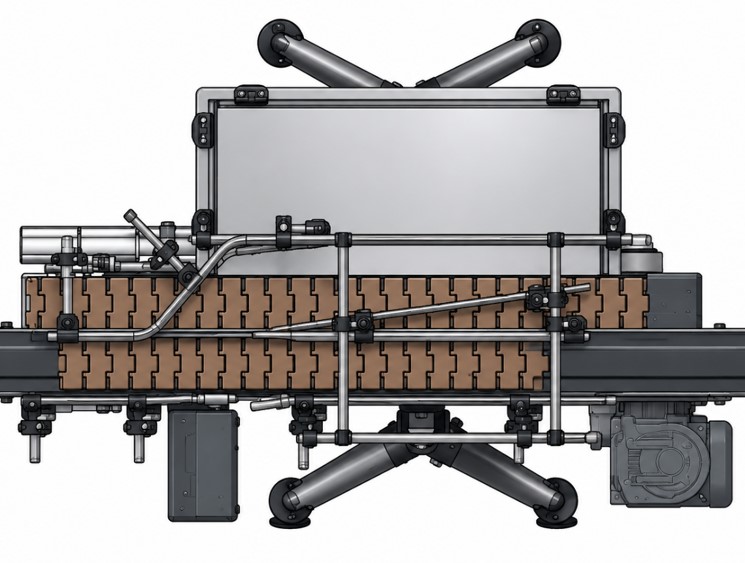 Конструкция конвейера с узлом автоматической отбраковки
Второй лайтбокс: групповое считывание и агрегация
После формирования групповой упаковки начинается следующий этап — агрегация продукции в короб. Для этой операции специалистами ООО «Маркинг» был изготовлен второй специализированный лайтбокс.
Если первый лайтбокс предназначен для стабилизации работы с отдельными бутылками, задача второго — обеспечить технические условия для группового считывания хелпер-кодов продукции в коробе, в том числе через термоусадочную плёнку с нестабильным качеством.
Система получает результаты группового считывания и связывает находящиеся внутри единицы продукции с кодом агрегации первого уровня, напечатанного на этикетке для групповой упаковки. Так формируется цифровая связь: бутылка → короб → паллета.
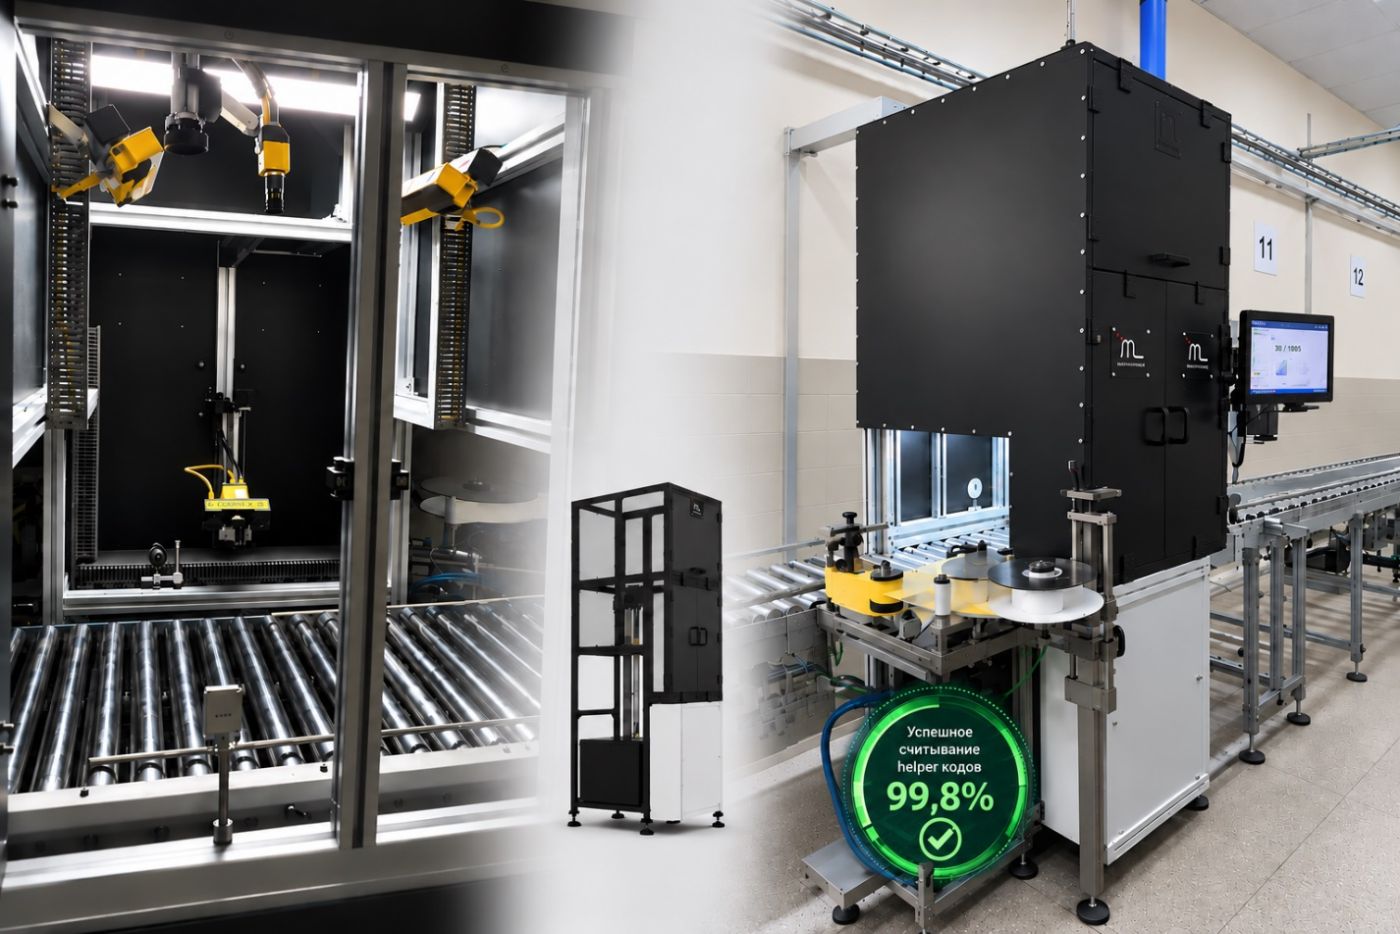 Лайтбокс группового считывания хелпер-кодов на коробе
Нестандартная конвейерная система
Одной из наиболее интересных инженерных частей проекта стала механика. Количество свободного пространства для размещения дополнительного оборудования на производственном участке было ограничено. При этом требовалось разместить оборудование системы ЕГАИС, обеспечить необходимое направление движения продукции и связать отдельные технологические операции в единый автоматизированный процесс.
Использовать обычный прямолинейный конвейер в таких условиях было невозможно. Поэтому была разработана конвейерная система с поворотной роликовой секцией и переходом по высоте. Такое решение позволило рационально использовать доступную площадь и организовать требуемую траекторию движения групповой упаковки.
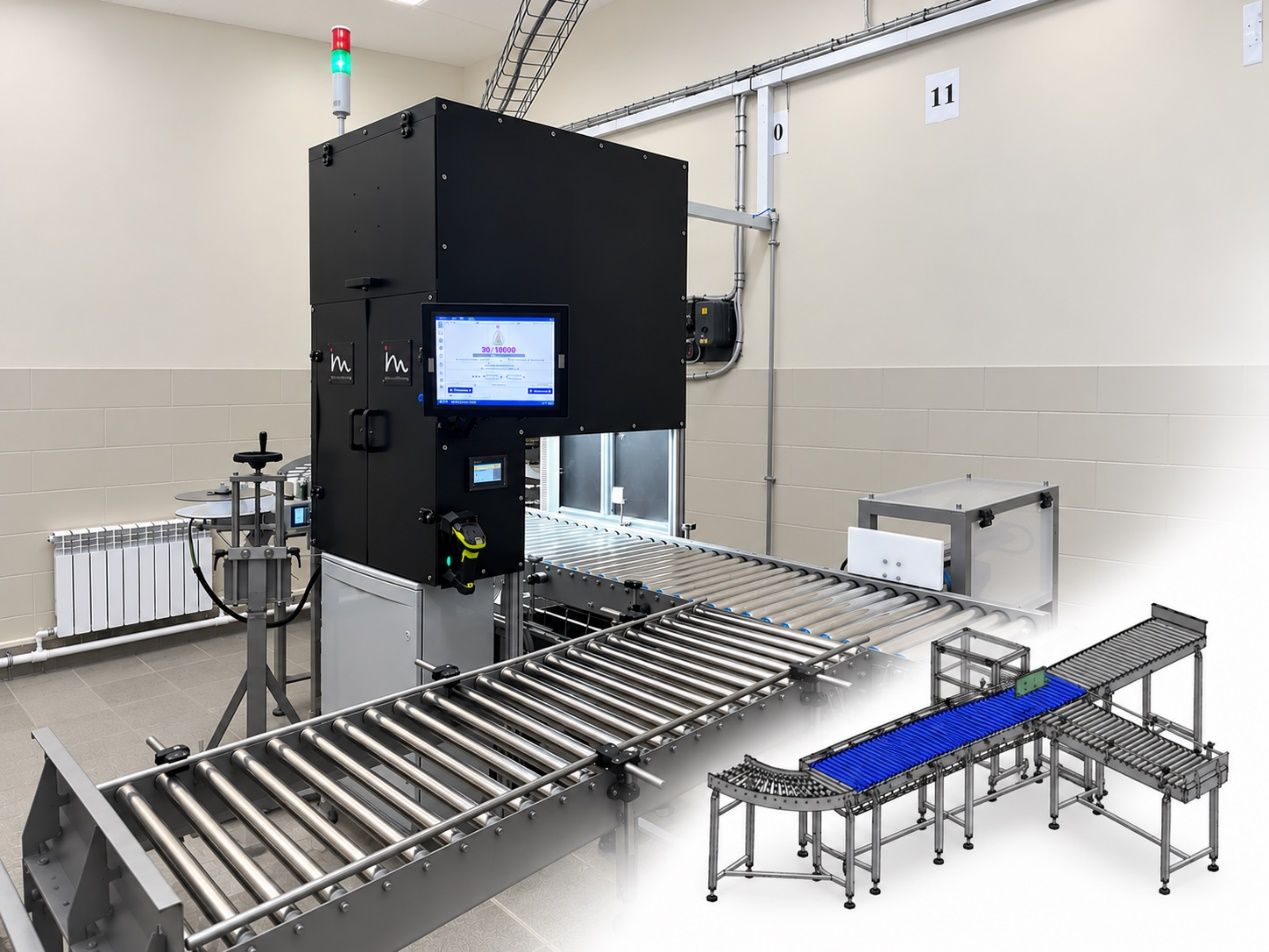 Поворотная роликовая секция конвейера с переходом по высоте
Две этикетки на противоположных сторонах короба
Ещё одной интересной особенностью проекта стало нанесение этикеток на групповую упаковку. По требованиям заказчика на короб необходимо наносить две разные этикетки на противоположные стороны:
- этикетку ЕГАИС;
- этикетку с потребительской информацией.
Для решения этой задачи в конвейерную систему были интегрированы два принтера-аппликатора Carl Valentin ILX. В процессе движения групповая упаковка ориентируется необходимым образом путём её поворота на 90 градусов, после чего этикетки последовательно наносятся с противоположных сторон.
Таким образом, операции выполняются непосредственно в составе технологического процесса без необходимости ручного разворота короба для нанесения второй этикетки.
Агрегация паллет и данные для ЕГАИС
Помарочный учёт не заканчивается на формировании короба. Следующим уровнем является агрегация транспортной упаковки.
На рабочем месте формирования паллет оператор последовательно считывает коды агрегации первого уровня, после чего система формирует этикетку агрегации второго уровня. Проектом также предусмотрена возможность последовательного подсчёта коробов и их агрегации в паллеты в автоматическом режиме.
В результате своего функционирования система сохраняет необходимую связь между отдельной бутылкой, коробом и сформированной паллетой. На этапе отгрузки программно-аппаратный комплекс позволяет подготовить необходимый информационный пакет и выполнить экспорт данных в XML в соответствии с предусмотренным процессом работы с ЕГАИС.
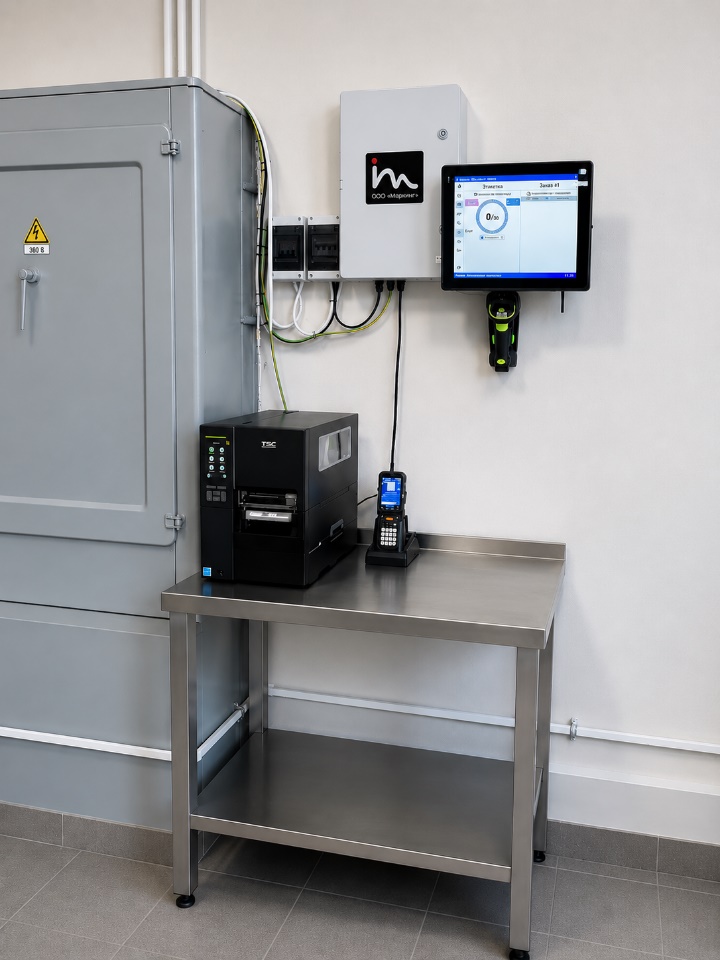 Рабочее место оператора агрегации паллет
ProMark — программная основа комплекса
Все технологические участки объединены программным обеспечением ProMark — собственной разработкой ООО «Маркинг». ПО используется для управления процессами учёта и агрегации, работы с производственными заданиями и взаимодействия оборудования комплекса.
В реализованном решении предусмотрено рабочее место мастера с лицензией ProMark для использования на неограниченном количестве устройств в сети предприятия.
Возможности системы также предусматривают веб-интерфейс со статистикой, Telegram-оповещения, работу через компьютеры, планшеты, смартфоны и терминалы сбора данных, а также API для взаимодействия со сторонними информационными системами предприятия. Серверная часть может работать под Windows или Linux.
Таким образом, ООО «Маркинг» в подобных проектах отвечает не только за поставку камер, аппликаторов или конвейеров, но и за программную логику, объединяющую отдельные устройства в единую производственную систему.
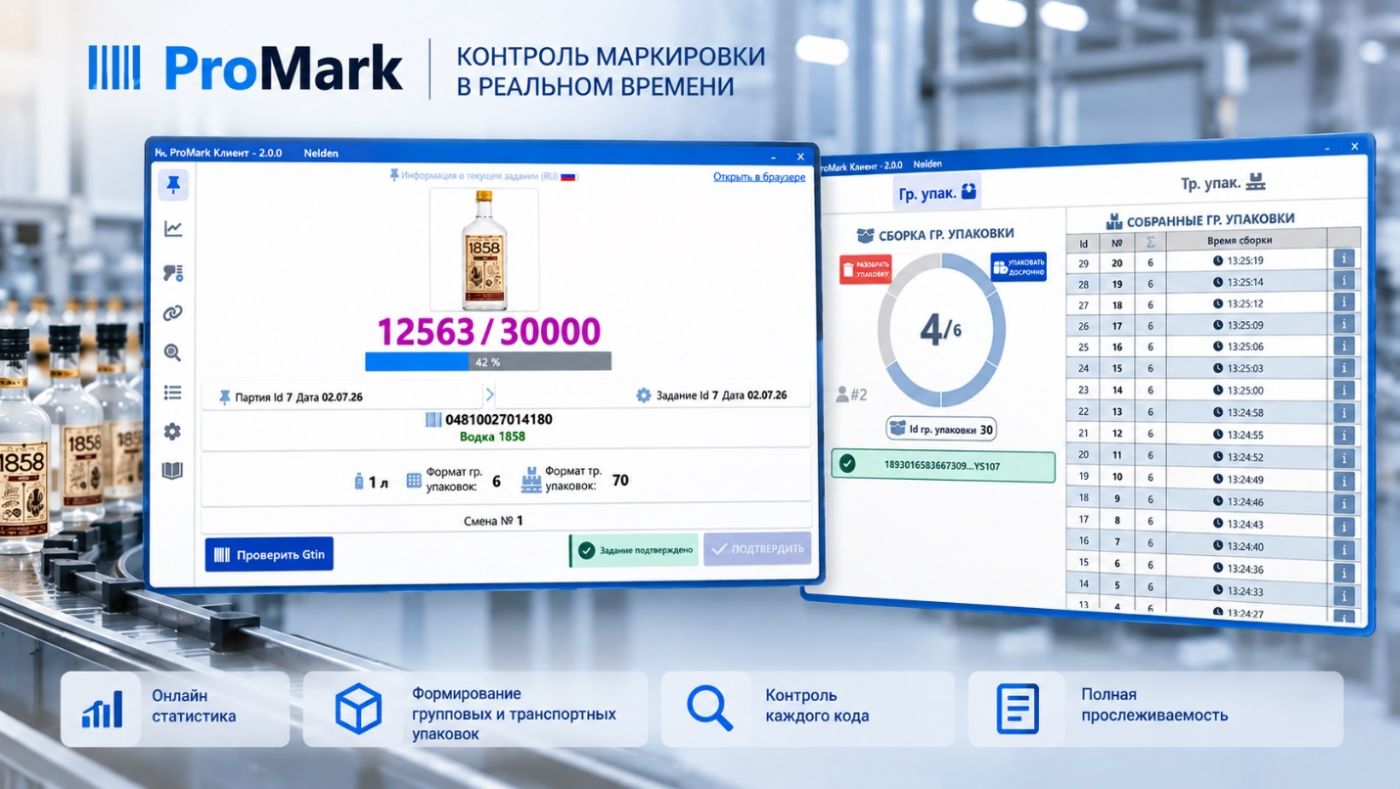 Интерфейс ProMark: контроль маркировки в реальном времени
Результаты автоматизации
Реализация системы на Климовичском ЛВЗ потребовала объединить сразу несколько инженерных направлений:
машинное зрение → промышленная автоматизация → конвейерные системы → механические узлы → маркировочное оборудование → программное обеспечение → интеграция с производственной линией.
ООО «Маркинг» выполнило поставку оборудования и программного обеспечения, монтаж, пусконаладочные работы и обучение персонала. На поставленный комплекс предусмотрена гарантия 24 месяца.
По итогам реализации проекта заказчик положительно оценил выбранное решение и работу ООО «Маркинг».
Для нашей компании этот проект особенно важен тем, что система помарочного учёта была не просто установлена рядом с новой производственной линией. Она была интегрирована непосредственно в технологический процесс линии производительностью до 8 000 бутылок в час с учётом требований к качеству считывания, автоматической отбраковке продукции и серьёзных ограничений по размещению оборудования.